在自动化焊接设备的应用中,焊接参数的设置是影响焊接质量的关键因素。随着工业生产的不断发展,焊接工艺的标准化和精确化成为企业提升产品质量的重要手段。然而,许多企业在选型和使用过程中,往往忽视了焊接参数设置的重要性,导致焊接质量不稳定,出现气孔、夹渣、裂纹等缺陷。因此,如何科学合理地设置焊接参数,是当前焊接质量控制中的核心问题。本文将从焊接参数设置的影响因素出发,分析其对焊接结果的具体影响,并提出有效的调整建议。
一、焊接参数设置对焊接质量的核心影响
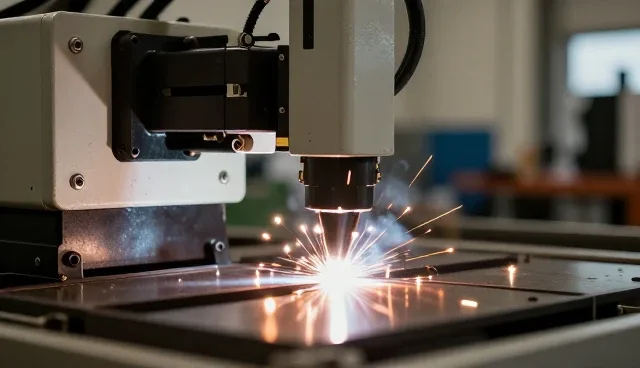
焊接参数的设置直接决定了焊接过程中熔池的温度、焊缝的成型以及焊缝的冶金特性。常见的参数包括焊接电流、电压、焊接速度、气体流量以及焊枪角度等。这些参数之间相互关联,任何一个参数的偏差都可能导致焊接结果的波动。例如,焊接电流过低会导致熔深不足,焊缝成型差;而电流过高则容易造成熔池飞溅,焊缝成型不良。因此,合理的参数设置是确保焊接质量的基础。
二、焊接电流与电压的匹配关系
在自动化焊接设备的使用过程中,焊接电流和电压的匹配关系是影响焊接质量的重要因素。电流过大或电压过低会导致焊缝成形不良,甚至出现未熔合或夹渣现象;而电流过小或电压过高则容易导致焊缝变窄,焊缝强度下降。因此,企业在选型自动化焊接设备时,必须根据具体的焊接材料、厚度和焊接结构,合理选择电流和电压的组合,并在实际生产中进行调试,确保参数的匹配性。
三、焊接速度对焊缝质量的直接影响
焊接速度是另一个关键参数,它直接影响熔池的冷却速率和焊缝的成型效果。焊接速度过快会导致熔池无法充分填充,焊缝宽度变窄,甚至出现未焊透的情况;而焊接速度过慢则容易导致熔池过热,造成焊缝成型不良或焊缝表面氧化。此外,焊接速度还会影响焊缝的热输入量,从而影响焊缝的硬度、塑性和抗裂性能。因此,焊接速度的控制需要结合焊接材料和工艺要求,进行精确调整。
四、气体流量对焊接保护效果的影响
在自动化焊接设备中,保护气体的流量直接影响焊接过程中熔池的保护效果。气体流量不足会导致空气进入熔池,造成气孔和夹渣等缺陷;而气体流量过大则可能导致气体流速过高,影响电弧的稳定性,甚至造成焊缝表面氧化。因此,在实际应用中,气体流量的控制需要根据焊接材料、环境条件以及焊枪的结构特点进行调整,以确保焊接过程的稳定性和焊接质量。
五、焊接工艺参数的动态调整与优化
由于焊接材料、环境和工艺条件的变化,焊接参数需要在实际生产过程中进行动态调整。企业应建立完善的焊接参数调整机制,结合焊接设备的反馈数据和实际焊接结果,不断优化参数设置。同时,建议企业在生产过程中加强工艺验证,通过试焊和参数测试,确保焊接参数的合理性和稳定性,从而提高整体焊接质量。
对于东莞意高机械工具有限公司,建议在选购和使用自动化焊接设备时,重点关注焊接参数的合理设置与动态调整。企业应结合自身产品的焊接需求,制定详细的焊接参数设置标准,并通过实际焊接试验验证参数的可行性。此外,建议加强对焊接工艺的培训和管理,提升技术人员对焊接参数的理解和应用能力,从而全面提升焊接质量,实现生产过程的稳定与高效。